


Шта је машина за бризгање бакелита?
Машина за бризгање бакелита је врста машине за бризгање пластике која је посебно дизајнирана за бризгање бакелита, врсте термореактивне пластике. Бакелит је јак, издржљив материјал који је познат по својим електроизолационим својствима, а често се користи у производњи електричних компоненти, изолатора и других производа који захтевају добру електричну изолацију.
Предности машине за бризгање бакелита
Низак ниво буке и вибрација
Машина за бризгање бакелита је професионална термореактивна машина за бризгање пластике, која користи напредни систем контроле серво мотора, постижући прецизну контролу притиска и протока, осигуравајући стабилност величине производа и глаткоћу површине. Машина за бризгање бакелита такође има ниску буку, ниске вибрације, ниску стопу кварова и друге предности, што може ефикасно продужити век трајања машине и смањити трошкове одржавања.
Уштеда енергије и уштеда енергије
Машина за бризгање бакелита не само да има одличне перформансе, већ и штеди енергију-и енергију{1}}. У поређењу са традиционалним хидрауличним машинама за бризгање, Хаијианг машина за бризгање бакелита може уштедети више од 30% електричне енергије, док смањује пораст температуре уља и загађење уља, чиме се смањује потрошња воде за хлађење и загађење животне средине.
Отпорност на топлоту
Бакелит је познат по својој високој отпорности на топлоту. Може да издржи континуирану употребу на повишеним температурама без деформисања или омекшавања, што га чини идеалним материјалом за електричне изолаторе, ручке за посуђе и друге апликације где је излагање топлоти уобичајено.
Елецтрицал Инсулатион
Због својих одличних електричних изолационих својстава, бакелит се често користи за производњу електричних компоненти као што су утичнице, прекидачи и изолатори.

Машина за бризгање са једним клизањем
Вертикално стезање калупа, дизајн механизма за вертикално убризгавање, погодан за обликовање пластичних производа са уметнутим деловима

Двострука клизна машина за бризгање
Више-сегментна контрола притиска и брзине за убризгавање и стезање калупа, која се може подесити према захтевима производа, лако се подешава и обезбеђује прецизност производа.

Машина за бризгање под правим углом
Простор за закључавање калупа без машинског стуба је потпуно отворен са три стране, што је погодније за брање и постављање уметнутих делова и готових производа.

Ротирајући сто са дуплим-(или троструким- положајем), глатка ротација, прецизно позиционирање, може побољшати ефикасност производње до 30%-50%.

Ротациона машина за бризгање у две боје
Различите комбинације јединица за убризгавање могу се одабрати у складу са захтевом за тежином убризгавања производа како би се побољшала ефикасност производње и смањио губитак енергије.
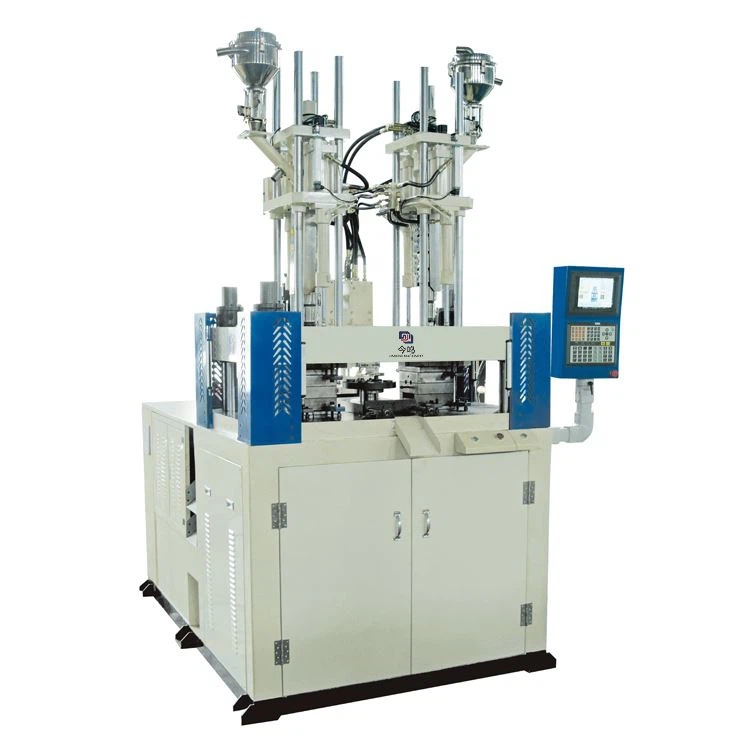
Сваки пар калупа у станици за ињектирање има посебан стезни цилиндар који обезбеђује силу стезања. Придржавајући се карактеристика равне пресе, продужава век трајања калупа.

Двоструки хидраулични цилиндри су балансирани на оба краја како би глатко гурали материјал. Отвор за храњење је веома велик, што је погодно за храњење радника, одражавајући хуманизовани дизајн

Серво машина за бризгање за уштеду енергије
Високо оптимизована структура стезања, кроз даљу оптимизацију целокупне структуре, хидрауличког система и контролног система, како би се побољшала поновљивост тачности стезања

Машина за бризгање течног силикона
Дизајн са двоструком клизном плочом или диском, лаки за подизање и спуштање делова, побољшавају безбедност и повећавају продуктивност за 30% -50% у исто време.
Зашто изабрати нас
Напредна опрема
Предузимамо снажне мере како бисмо осигурали да користимо опрему највишег квалитета у индустрији и да се наша опрема редовно и пажљиво одржава.
Конкурентне цене
Нудимо наше производе по конкурентним ценама, што их чини приступачним за наше купце. Верујемо да-производи високог квалитета не би требало да буду на првом месту и настојимо да наше производе учинимо доступним свима.
Богато искуство
Има дугогодишњу-репутацију у индустрији, по чему се издваја од конкуренције. Са вишегодишњим искуством, развили су вештине неопходне да задовоље потребе својих клијената.
Висококвалитетни производи
Увек стављамо потребе и очекивања купаца на прво место, усавршавамо, континуирано усавршавамо, да тражимо сваку прилику да будемо бољи, да купцима пружимо њихова очекивања од квалитетних производа, да купцима пружимо најзадовољавајућу услугу у било ком тренутку.
Најсавременија-технологија-
Користимо најновију технологију и алате за пружање услуга високог квалитета. Наш тим је добро-упућен у и напредак технологије и користи их да пружи најбоље резултате.
Задовољство купаца
Пружање -услуга након продаје може да побољша задовољство купаца тако што ће обезбедити да су потребе клијената задовољене чак и након куповине. Ово може да доведе до повећане лојалности клијената и позитивних-усмених- препорука.
Сировине за производњу бакелита су углавном феноли и алдехиди, а најчешће се користе фенол и формалдехид. Добијају се поликондензацијом под катализом киселих, алкалних и других катализатора. Индустријска производња углавном обухвата суви и мокри процес.
Фенол и алдехид могу да произведу две врсте ПФ под дејством различитих катализатора: један је термопластични ПФ, а други је термореактивни ПФ. Први се може очврснути у структуру тела само додавањем средства за очвршћавање и загревањем, док други може постати структура тела све док се грејање без средства за очвршћавање.
Без обзира да ли је термопластични ПФ или термореактивни ПФ, може се користити само мрежа за размену формирана очвршћавањем. Процес очвршћавања је наставак реакције масовне поликондензације и формирање коначног производа у расутом стању. Овај процес се разликује од топљења и очвршћавања општег термопласта. То је неповратно, укључујући и физичке и хемијске процесе.
ПФ се може бризгати методом сличном термопластици. Пф који се користи за бризгање захтева добру флуидност, обликовање под ниским притиском ињектирања, високу топлотну крутост и брзу брзину очвршћавања, добар сјај на површини пластичних делова, погодно вађење из калупа и без загађења калупа. Међутим, бризгање такође има своје недостатке. На пример, талина је ограничена врстом пунила, није погодна за обликовање пластичних делова са више уметака, а велики број капија и канала за проток након очвршћавања не може се рециклирати и може се само одбацити.
Термопластични ПФ се може произвести обичном машином за бризгање, али услови процеса морају бити строго контролисани. Термореактивни пф мора бити произведен ПФ специјалном машином за бризгање (бурад и завртањ се разликују од обичне машине за бризгање), а калуп такође мора користити посебну структуру дизајна!
Како одабрати машину за бризгање: фактори које треба узети у обзир
Дефинишите потребе вашег пројекта
Покретање процеса селекције захтева јасно разумевање специфичности вашег пројекта. Ово укључује прецизне димензије, састав материјала, тежину и очекивани обим производње делова које намеравате да произведете.
Изаберите прави тип машине
Тржиште нуди различите типове машина за бризгање, укључујући хидрауличне, електричне и хибридне моделе, од којих свака има своје јединствене предности. Електричне машине су слављене по својој прецизности и енергетској ефикасности, што их чини идеалним за апликације које захтевају детаљне детаље. Насупрот томе, због своје робусности, хидрауличне машине су погодније за веће, напорније задатке. Хибридни модели комбинују најбоље од оба, нудећи флексибилност за различите пројекте.
Одредите неопходну тонажу стезаљке
Сила стезања је кључни фактор који утиче на квалитет изливених делова. Неопходно је израчунати тонажу потребну за адекватну подршку калупу током процеса убризгавања. Ово обезбеђује да калуп остаје безбедно затворен, спречава цурење материјала и обезбеђује производњу-делова високог квалитета.
Ускладите јединицу за убризгавање са спецификацијама пројекта
Ово укључује усклађивање могућности јединице, као што су величина ударца, брзина пластификације и притисак убризгавања, са захтевима ваших делова у погледу величине, материјала и стандарда квалитета. Обезбеђивање савршеног подударања је од виталног значаја за оптималну обраду материјала и постизање жељених резултата у вашим операцијама.
Проверите компатибилност калупа
Пре него што завршите куповину машине, кључно је да се уверите да изабрана машина може да се прилагоди спецификацијама вашег калупа, укључујући размак између шипки{0}}, величину плоче и висину калупа. Ова провера компатибилности је неопходна да би се избегли проблеми са инсталацијом калупа и гарантовао несметан рад.
Дајте приоритет енергетској ефикасности
Машине које ефикасно користе енергију могу значајно смањити оперативне трошкове. Процена и поређење профила потрошње енергије потенцијалних машина помаже у идентификацији енергетски{1}}најефикасније опције.
Потражите функције прецизности и контроле
Напредне функције контроле које омогућавају прецизну манипулацију брзином убризгавања, притиском и температуром су неопходне за производњу делова врхунског{0}}квалитета. Машине опремљене овим контролама могу се прилагодити специфичним потребама сваког пројекта, омогућавајући производњу делова са уским толеранцијама и врхунском завршном обрадом.
Обезбедите поуздану подршку{0}} после продаје
Вредност робусне{0}}услуге подршке и одржавања након продаје не може се преценити. Поуздана техничка подршка и благовремено одржавање могу драстично смањити време застоја и продужити животни век ваше машине за бризгање.
Спроведите анализу{0}}користи
Осим почетне куповне цене, од суштинског је значаја разумевање укупних трошкова власништва. Ово укључује разматрање текућих трошкова одржавања, трошкова енергије и потенцијалног застоја производње. Детаљна{2}}анализа исплативости пружа јаснију слику о дугорочним-финансијским импликацијама машине, усмеравајући одлуку о куповини.
Која је употреба машине за вертикално бризгање бакелита
Ручке за лонце у свакодневном животу су направљене од пластике за бризгање помоћу једне-бакелит машине за вертикално бризгање. Његове карактеристике су објашњене у наставку:
1. Једноклизни-бакелитни вертикални термореактивни бакелит за бризгање, загрејан машином за температуру уља, погодан за обраду разних термореактивних пластика (бакелит).
2. Ова машина је опремљена са једном-клизном плочом за калуп, а доњи калуп је уграђен споља како би се побољшала оперативна безбедност и ефикасност (избацивање готовог производа се завршава споља, а доњи калуп има независни избацивач). Вертикално затварање калупа, вертикално убризгавање, Погодно за уметање калупа.
3. Брзо затварање калупа, сигурносно закључавање калупа-ниског притиска, ненормално аутоматско отварање калупа и јединствени сигурносни дизајн.
4. Ниско-функција заштите од ниског напона: Јединствено дизајнирана технологија затварања калупа са малим-притиском са спорим-брзином штити личну безбедност. Ако страни предмет блокира горњи и доњи калуп, калуп неће бити насилно закључан, а отвор калупа ће бити аутоматски заштићен.
5. Аутоматски приказ грешке и детекција подешавања су лаки и лаки.
6. Електронска контрола и хидраулички притисак усвајају увезене делове, који су тихи, прецизни, брзи и издржљиви.
7. Вишестепена контрола температуре, вишестепени притисак убризгавања, брзина убризгавања и повратни притисак могу се подесити корак по корак, што је погодно за прецизне пластичне делове.
8. Опремљен са уређајем за хидрауличко избацивање готовог производа.
9. База за снимање може се аутоматски подизати и спуштати и има аутоматски уређај за чишћење материјала за замену калупа и сировина.
10. Једно-машина за вертикално бризгање бакелита може да се користи за производњу разних термореактивних (бакелитних) производа: бакелит, прибор за јело, ручни точкови, ручке, куглице за ручке, отварачи за флаше, поклопци за ручке, ручке, бакелитне ручке, ножеви, ручке, бакелит, ручке за лонце, келитне ручке, кфебелитни прибор терминалне блокове, дугмад терминала, прибор за бројила, кућишта бројила и друге бакелитне производе.
Преглед кључних компоненти
Сложеност и прецизност машина за бризгање може се приписати кључним компонентама. Разумевање ових основних делова - јединице за убризгавање, стезне јединице, хидрауличког система и контролног система - је кључно за савладавање рада и одржавања машине.
Јединица за убризгавање
Јединица за убризгавање је место где се пластични материјал топи и затим убризгава у калуп. Састоји се од компоненти као што су резервоар, у који се убацују пластичне грануле, шраф или клип, који гура растопљену пластику, и грејни елементи који топе пластику.
Стезна јединица
Стезна јединица држи и затвара калуп током процеса убризгавања и отвара га за избацивање када се део охлади и очврсне. Ова јединица обезбеђује прецизно поравнање и конзистентан притисак за високо{1}}квалитетно обликовање.
Хидраулични систем
У хидрауличној машини за бризгање, хидраулички систем обезбеђује снагу потребну за рад машине. Покреће јединице за убризгавање и стезање и помаже у одржавању константног притиска током процеса.
Контролни систем
Контролни систем је мозак машине. Регулише све функције машине, од подешавања температуре и притиска до времена циклуса убризгавања и стезања. Савремене машине често имају софистициране системе управљања који омогућавају прецизно управљање и дијагностику.
Процес машине за бризгање бакелита
Услови пластификације: повратни притисак, брзина завртња, температура материјала Процес бризгања јер је процес очвршћавања бакелита праћен стварањем водене паре и хемијског гаса, у калупу треба отворити издувне жлебове или чак повећати издувни процес отварања калупа. Бакелит прах не мора и не може се сушити пре пре-преливања. Пошто бакелитни прах садржи 40% пунила, отпорност на ињектирање је веома висока, тако да би требало применити већи притисак убризгавања Бакелит прах у претходно загрејаној врсти бачве за најнижи вискозитет растопљеног стања
Велики повратни притисак, може учинити да талина буде потпуно пластифицирана, равномерно пластифицирана, али лако се растопи јер је температура превисока и губитак флуидности раног очвршћавања, не може бити ињекција; повратни притисак је мали, талина није у потпуности пластифицирана, слаба флуидност растопа, не може испунити облик. Требало би да се заснива на стварном стању сировине и стању хабања навојне цеви, подесите одговарајући противпритисак.
Што је већа брзина завртња, краће је време пластификације, растоп се не може у потпуности пластифицирати; што је мања брзина завртња, то је више трења током пластификације, чинећи температуру топљења превисоком и очвршћавањем унапред, стварајући гас, што утиче на пуњење, такође ће изазвати корозију цеви завртња, повећано хабање.
Температура материјала је превисока, растоп у вијчаним маказама се брзо очвршћава, тако да се хабање цеви завртња појачава, више се не може убризгати, блокирајући млазницу за убризгавање; температура материјала је прениска, талина није у потпуности пластифицирана, споро убризгавање, не може испунити шупљину, трагови фузије су очигледни. Уопштено, температура материјала треба да се контролише између 70 ~ 90 степени, као што је температура материјала ПФ-161Ј у сировинама треба да буде у 72 ~ 78 степени.
Како одржавамо машину за бризгање
За одржавање машине за бризгање, кључни кораци су:
Превентивно одржавање:Редовно проверавајте и чистите компоненте машине, укључујући цев, завртањ, млазницу и калуп. Ово помаже у спречавању накупљања и осигурава несметан рад.
подмазивање:Нанесите одговарајућа мазива на покретне делове, као што су механизам стезаљке, јединица за убризгавање и систем за избацивање, према препорукама произвођача. Ово смањује хабање.
Контрола температуре:Пратите и одржавајте одговарајуће поставке температуре за буре, калуп и друге зоне грејања. Константне температуре су кључне за квалитет производа.
Одржавање калупа:Очистите и прегледајте калуп након сваке производње. Замените истрошене или оштећене компоненте калупа по потреби да бисте обезбедили доследан квалитет делова.
Одржавање хидрауличног система:Редовно проверавајте ниво и стање хидрауличке течности. Замените течност према распореду произвођача да бисте спречили контаминацију и максимизирали перформансе система.
Провере електричног система:Прегледајте електричне везе, ожичење и контроле да бисте идентификовали и решили све проблеме који би могли да доведу до застоја машине.
Решавање проблема и чување{0}}записа:Одржавајте детаљну евиденцију о перформансама машине, активностима одржавања и свим проблемима на које сте наишли. Ово помаже да се идентификују трендови и усмере будуће планирање одржавања.
Обука оператера:Уверите се да су оператери машина добро-обучени о правилном раду, безбедносним протоколима и процедурама одржавања како би се ризик од грешака или несрећа свео на минимум.
Праћење ових најбољих пракси помаже да се максимизира продуктивност, квалитет делова и животни век машине за бризгање.
Иуиао Јинминг Мацхинери Цо., Лтд. је основана 2010. године, са производима за широк спектар тржишта. Компанија се фокусира на вертикалну машину за бризгање, машину за бризгање гуме и бакелит, БМЦ и другу високо-прецизну опрему за бризгање, истраживање и развој и производњу, увођење напредне технологије у Европи, Јапану, квалитет је кључ пословног опстанка као концепт развоја предузећа, континуирано побољшање и иновације, производња серије вертикала висококвалитетних, висококвалитетних{5} машина, производи компаније се продају широм света, одличан квалитет и савршена услуга након-попродаје од стране наших производа се продају широм света, а наш одличан квалитет и савршена постпродајна-услуга су добро прихваћени од стране купаца широм света.
ФАК
Popularne oznake: машина за бризгање бакелита, Кина произвођачи, добављачи, фабрика машина за бризгање бакелита
| ОПИС | УНИТ | ЈМ/ЈК-300С/СС/С2С/СЛС/СРС | ЈМ/ЈК-450С/СС/С2С/СЛС/СРС | ЈМ/ЈК-550С/СС/С2С/СЛС/СРС | ЈМ/ЈК-850С/СС/С2С/СЛС/СРС | ЈМ/ЈК-1000С/СС/С2С/СЛС/СРС | ЈМ/ЈК-1200С/СС/С2С/СЛС/СРС | ЈМ/ЈК-1600С/СС/С2С/СЛС/СРС | ЈМ/ЈК-2100С/СС/С2С/СЛС/СРС | |
| ЈЕДИНИЦА ЗА ИЊЕКЦИЈУ | Пречник завртња | мм | 28 | 32 | 35 | 40 | 45 | 50 | 55 | 60 |
| Притисак убризгавања | кг/цм² | 1447 | 1280 | 1388 | 1486 | 1493 | 1552 | 1533 | 1469 | |
| Теоријска запремина убризгавања | цм³ | 68 | 134 | 153 | 225 | 285 | 392 | 570 | 735 | |
| Макс. Тежина ударца (БМЦ1.8) | г/оз | 95/3.3 | 187/6.6 | 214/7.5 | 315/11.1 | 399/14 | 548/19.3 | 798/28.1 | 1029/36.2 | |
| Стопа убризгавања | цм³/сец | 51 | 97 | 103 | 127 | 189 | 240 | 297 | 326 | |
| Сцрев Строке | мм | 110 | 140 | 160 | 180 | 180 | 200 | 240 | 300 | |
| Брзина ротације завртња | рпм | 0-200 | 0-200 | 0-180 | 0-220 | 0-275 | 0-370 | 0-235 | 0-220 | |
| ЦЛАМПИНГ УНИТ | Цлампинг Форце | тон | 30 | 40 | 55 | 85 | 100 | 120 | 160 | 210 |
| Мин. Висина калупа | мм | 120 | 200 | 220 | 250 | 280 | 300 | 300 | 300 | |
| Отварање удара | мм | 180 | 200 | 200 | 250 | 280 | 300 | 300 | 400 | |
| Макс. Отварање Дистанце | мм | 300 | 400 | 420 | 500 | 560 | 600 | 600 | 700 | |
| Удаљеност између полуге за везивање | мм | 355x205 | 400x250 | 500x340 | 560x340 | 580x420 | 610x510 | 750x580 | 860x530 | |
| Платен Сизе | мм | 520x370 | 580x430 | 720x560 | 795x575 | 830x670 | 830x740 | 1000x810 | 1130x800 | |
| Величина клизне плоче | мм | S:350x350 | S:420x396 | S:500x495 | S:500x545 | S:580x570 | S:750x600 | S:810x740 | S:800x840 | |
| 2S:700x350 | 2S:840x396 | 2S:1000x495 | 2S:1020x545 | 2S:1160x570 | 2S:1500x600 | 2S:1620x740 | 2S:1600x840 | |||
| ЛС:350к350 | ЛС: 420к420 | ЛС:495к495 | ЛС: 545к545 | ЛС: 570к570 | ЛС: 600к600 | ЛС: 740к740 | ЛС: 840к840 | |||
| Висина центра млазнице | мм | 100±50 | 100±50 | 120±50 | 120±50 | 120±50 | 120±50 | 120±50 | 160±50 | |
| Централно растојање млазнице | мм | 75 | 75 | 100 | 100 | 125 | 125 | 125 | 180 | |
| Пречник ротационог стола | мм | 680 | 800 | 900 | 1000 | 1000 | 1200 | 1400 | 1500 | |
| Ејецтор Строке | мм | 35 | 35 | 45 | 55 | 65 | 75 | 150 | 150 | |
| Ејецтор Форце | тон | 1.2 | 2.3 | 2.3 | 4 | 5.4 | 5.4 | 11 | 11 | |
| ДРУГИ | Макс. Хидраулични притисак | кг/цм² | 140 | 140 | 140 | 140 | 140 | 140 | 140 | 140 |
| Капацитет резервоара за уље | L | 150 | 180 | 230 | 280 | 350 | 400 | 500 | 600 | |
| Снага мотора пумпе | кВ | 4 | 5.5 | 7.5 | 11 | 15 | 15 | 18.5 | 22 | |
| Снага грејања бурета | кВ | 3.5 | 4.2 | 5.4 | 5.4 | 6.3 | 10 | 12 | 14 | |
| Тежина машине | кг | 1000 | 1800 | 2700 | 3500 | 4000 | 7000 | 7500 | 8000 | |
| Димензије машине | m | \ | \ | \ | \ | \ | \ | \ | \ | |


